


 English


电路板打样要几天?这个问题在研发团队的排期表里被反复追问。板子早一天出来,调试就早一天开始,产品上市窗口就往前挪一天。迅捷兴做样板二十多年,把交付节奏拆到了每一道工序:订单导入、工程审核、开料、内层、压合、钻孔、电镀、阻焊、表面处理、测试、终检、出货,每一步都有标准工时和异常预警。在深圳样板厂和珠海智慧样板厂的双基地支撑下,常规样板订单的交付周期稳定可控。
▎一块样板从投料到出厂要过几道关
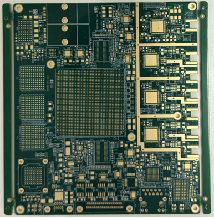
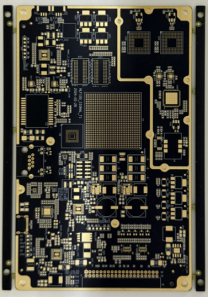
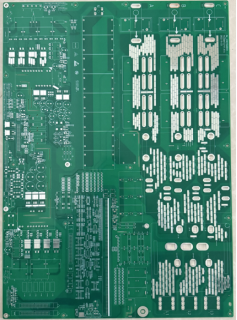
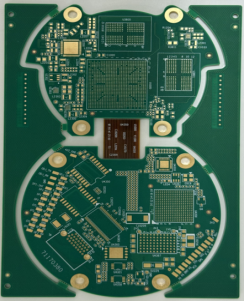
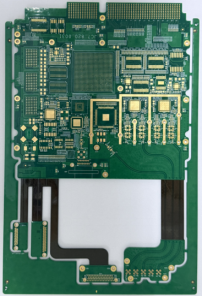
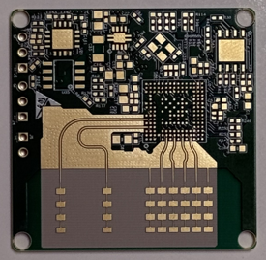
别小看一块巴掌大的板子,电路板打样的工序链路并不短。双面板要走开料、钻孔、沉铜、电镀、外层线路、阻焊、字符、表面处理、成型、电测;多层板还要多压合、内层蚀刻、X光检查这些环节。迅捷兴在样板厂按照“样板合拼批量生产”的模式组织产线,把不同客户的小订单拼到同一批料号里跑,换线次数降下来,单位工时的产出就上去了。每道工序完成后都有品质记录,AOI自动光学检查、飞针测试数据都能回溯到具体批次。
▎APS排产加TOC,交期是怎么挤出来的
交期不是靠车间加班堆出来的,是靠排产逻辑挤出来的。迅捷兴上线了APS先进排产系统,结合TOC约束理论管理模式,先识别产线上的瓶颈工序,把资源优先压在瓶颈上,再倒推其他工序的投产时间。电路板打样订单小、批次多、规格杂,传统排产方式很容易出现“某些工序堆单、某些工序空转”的情况。系统介入后,合拼计划自动生成,物料准备和设备调度同步推进,整体交付时间被压缩。客户在商城下单后能看到进度节点,不用每天催问。
▎打样阶段最容易踩的几个坑
做电路板打样,新手常踩的坑集中在三处。一是图纸DFM不过关就投板,线宽线距超出工艺能力,做出来孔铜断裂;二是材料选错,本该用高频板却用了普通FR-4,信号损耗超标;三是表面处理工艺和后焊工艺不匹配,焊盘可焊性出问题。迅捷兴的工程团队在订单导入阶段就会做可制造性审查,把这些风险点提前抛给客户确认。军工、汽车电子、医疗设备这些行业客户,对可追溯性要求极高,样板阶段的品质记录会一直保留到批量生产。
▎样板通过后,小批量怎么顺势切
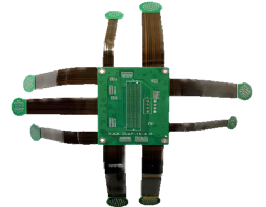
电路板打样的终点,不是快递签收那一刻,而是验证通过、顺利转量产那一刻。迅捷兴在样板厂之外布局了信丰批量基地,年设计产能120万㎡,一厂专攻高多层、HDI、软硬结合板,二厂走自动化大批量路线。样板阶段确认的工艺参数、阻抗要求、材料规格,会原样迁移到批量订单里。170000+客户选择这套“样板—小批量—大批量”无缝衔接的服务模式,研发团队不用在不同厂家之间反复对齐参数。
电路板打样看起来是一个小订单,背后考验的却是厂家的工程能力、排产能力和品质追溯能力。迅捷兴用双样板基地加批量基地的配置,把打样这件事做成了标准化、可预期的流程。正在找样板合作伙伴的团队,可以先在商城提交一块板试试水,从计价到出货的全流程体验,比任何宣传册都更有说服力。


